
Para Elias Assum Sabbag Junior, empresário do ramo de embalagens plásticas, quando uma chapa chega fora do padrão à fábrica de quem a encomendou, a primeira pergunta é de qual lote ela saiu. A resposta separa uma fábrica organizada de uma que improvisa, e o assunto envolve o plástico corrugado desde a resina até a entrega. Sem registro, o problema de um pedido vira suspeita sobre todos os outros.
Rastreabilidade é a capacidade de percorrer o caminho de uma peça de trás para frente: do produto entregue ao lote de produção, e deste à matéria-prima, à máquina e ao turno que o geraram. Em indústrias de transformação, isso costuma começar com um código simples, impresso ou etiquetado, que acompanha cada lote de chapas. O código só vale alguma coisa se estiver ligado a um registro de parâmetros, como temperatura da extrusora (a máquina que funde e molda a resina), velocidade da linha e origem da resina usada.
O que o controle de qualidade verifica em cada lote?
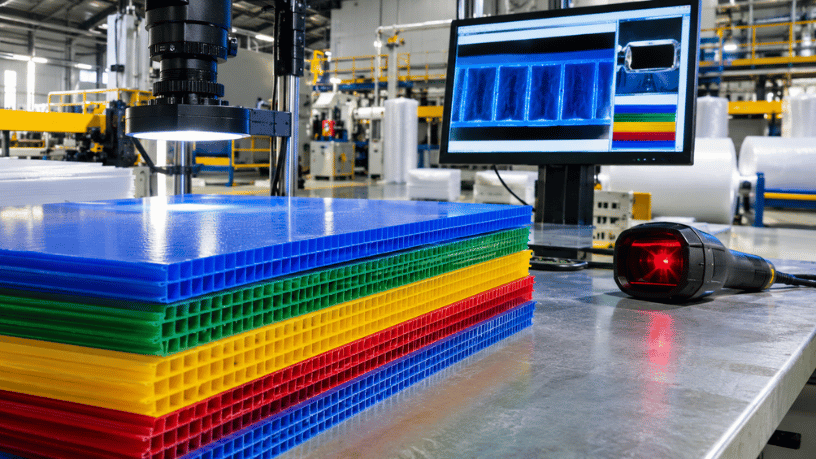
O controle de qualidade confere se a chapa produzida corresponde ao que foi especificado. Em fábricas de chapas, isso envolve medir espessura e gramatura em vários pontos, observar o acabamento da superfície, checar o esquadro (o ângulo reto entre as bordas da chapa) e as dimensões, além de ensaios periódicos de resistência. A gramatura é o peso do material por metro quadrado, e a espessura é a altura da chapa; as duas informações se complementam, mas não dizem a mesma coisa.
Na avaliação de Elias Assum Sabbag Junior, o controle só funciona quando a amostragem é planejada, e não feita ao acaso. Conforme destaca o empresário, medir apenas o início do lote esconde variações que surgem depois de horas de operação, quando a linha esquenta, a resina muda de carga ou o operador troca de turno. Em linhas contínuas, a prática é coletar amostras em intervalos definidos e anotar o resultado junto ao código do lote.
Há ainda a inspeção de matéria-prima na entrada. Em operações com resina virgem e reciclada, o registro de origem e de proporção ajuda a explicar variações de cor, de rigidez ou de acabamento. Sem esse dado, a fábrica percebe o defeito, mas não consegue apontar a causa, e a mesma falha reaparece no lote seguinte.
Como a rastreabilidade encurta a resposta a um problema
Em termos gerais, uma reclamação de empenamento em chapas usadas numa embalagem retornável ilustra o problema. Sem rastreabilidade, a fábrica precisa recolher amostras de tudo o que vendeu naquele período e testar uma a uma. Com os lotes identificados, ela isola os pedidos afetados, consulta os parâmetros daquela produção e sabe quais compradores precisam ser avisados. O prejuízo fica contido, e a conversa com quem encomendou deixa de ser uma discussão de versões.
Como reforça Elias Assum Sabbag Junior, a rastreabilidade também protege quem compra. Um comprador industrial que recebe chapas com lote identificado consegue comparar entregas, perceber tendências de variação e cobrar correções com dados em mãos. Em contratos de fornecimento de longo prazo, a relação ganha uma linguagem comum: o laudo do lote entra na conversa, e a opinião de cada lado cede espaço ao que foi medido.
Existe um limite prático: registrar demais também atrapalha. Em fábricas que anotam dezenas de campos que ninguém consulta, o preenchimento vira burocracia e a qualidade do dado cai. O caminho costuma ser escolher poucos parâmetros que de fato expliquem a qualidade da chapa e garantir que sejam preenchidos sempre, no mesmo formato, por qualquer operador.
O que torna o registro útil?
Na leitura de Elias Assum Sabbag Junior, o valor de um sistema de qualidade aparece quando ele sobrevive à troca de pessoas. Registro que depende da memória de um técnico experiente se perde quando ele sai; registro padronizado, com campos claros e etiquetas legíveis, permanece. É por isso que fábricas mais maduras tratam a rastreabilidade como parte da rotina de produção, e não como tarefa extra de fim de turno.
O segundo ponto é o uso do dado. Indicadores como índice de refugo (a parte da produção descartada por não atender ao padrão), quantidade de reclamações por lote e tempo para localizar a origem de um defeito mostram se o controle funciona. Se o tempo de resposta a uma reclamação cai de dias para horas, o sistema está pagando o investimento. Se os números ficam parados numa planilha, o esforço de coleta não está se convertendo em decisão.
Por fim, vale olhar o custo. Controle de qualidade e rastreabilidade custam tempo, etiquetas, equipamentos de medição e treinamento, mas o custo de um lote inteiro devolvido, somado ao desgaste com o comprador, costuma ser maior. Em indústrias que fornecem às linhas automatizadas, uma chapa fora da tolerância pode parar a máquina inteira, e, nesses casos, essa conta fica ainda mais evidente.
O que muda quando o comprador exige o histórico do lote?
Cada vez mais compradores industriais pedem, na auditoria de fornecedores, a demonstração de como o lote é identificado e como o histórico é guardado. A pergunta costuma ser direta: se houver um problema, em quanto tempo o fornecedor localiza a origem? Fábricas que respondem com um procedimento escrito e um exemplo real de consulta transmitem confiança; as que dependem de explicações improvisadas despertam dúvida.
Elias Assum Sabbag Junior pondera que o ideal é construir esse histórico antes de ser cobrado. Começar com um código de lote simples, um registro mínimo de parâmetros e uma rotina de amostragem já cria a base. Com o tempo, o sistema pode incluir ensaios mais completos, relatórios por comprador e integração com o planejamento de produção, sempre na medida em que gere informação que alguém use.
A rastreabilidade funciona como rotina diária de registro e consulta, e não como um selo que se coloca na chapa uma vez. A fábrica de plástico corrugado que sabe de onde veio cada chapa, com que resina e em que condições foi produzida, responde mais rápido, perde menos material e conversa com o comprador em terreno firme, porque os dados sustentam o que ela afirma.